系统概述
DACS-PM工业摄影测量系统属于光学三坐标测量系统的一类,主要用于对大型工业产品、生产设备以及试验设施等目标开展空间几何尺寸的检测。整套系统具备精度高、非接触、速度快、自动化与便携性强等多方面特点。
测量原理
测量时借助高分辨率的摄影测量专用相机,从不同的位置与方向对被测工件拍摄两幅或多幅数字图像,随后依次进行图像预处理、标志识别、图像匹配、空间三坐标交会以及光束平差处理,从而取得待测点的三维坐标。依据这些点的三维坐标,可针对工件展开几何尺寸检测、变形测量及逆向工程等工作。
系统组成
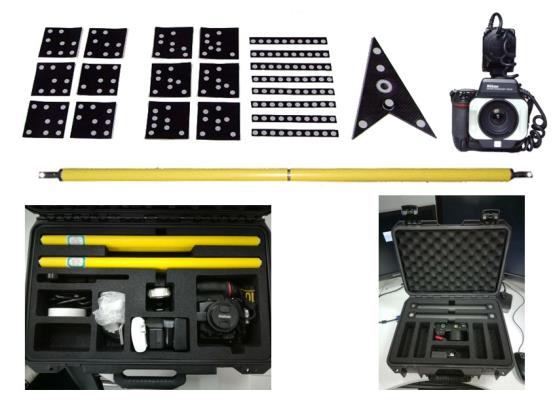
测量相机
HPM-A6000:测量精度 6µm + 6µm/m,视场角 60°×42°,测量范围 ≤5M,工作温度 -10℃~+50℃;
HPM-D810:测量精度 4µm + 3µm/m,视场角 84°×62°,测量范围 ≤100M(与编码标志数量有关),工作温度 0℃~+40℃。
高分辨率的数字摄影测量相机参数稳定,机身结构强度也较高,因而更契合工业测量现场的环境要求。
自动定向规
自动定向规上布有13个三维坐标已知的标志点,其中还含有一套定向规识别码。系统软件能够自动辨识定向规,据此建立测量坐标系并迅速取得设站参数,从而提升算法的可靠性与运算速度。
长度基准尺
长度基准尺以膨胀系数极小的碳纤维或铟钢材料加工而成,其表面布置有一系列带有基准尺识别码的摄影标志,各个标志中心之间的距离已经过精确标定,可自动为测量系统提供高精度的长度基准。
回光摄影标志
回光摄影标志以回光材料为基底制作成形,它的反光系数比普通工件表面高出数百倍,能够满足摄影测量专用图像对高对比度的要求。将此标志布设于工件表面或工装的特征部位,即可精准获得工件外形及特征处的三维坐标。
测量工装
测量工装由配合结构与回光标志两部分组成,能够与边缘、孔、角、面等几何形体紧密贴合,从而对工装的特征位置实施测量。
系统软件
DACS-PM系统软件是整个测量系统的核心所在,负责图像预处理、标志识别、图像匹配、空间三角交会、光束平差等一系列复杂算法的处理,以取得待测点在工件表面的三维坐标。软件中所附加的空间分析模块,能够对被测工件执行形位误差评定、空间要素关系分析以及模块比较等操作,并为用户提供完整的检测报表。
应用案例
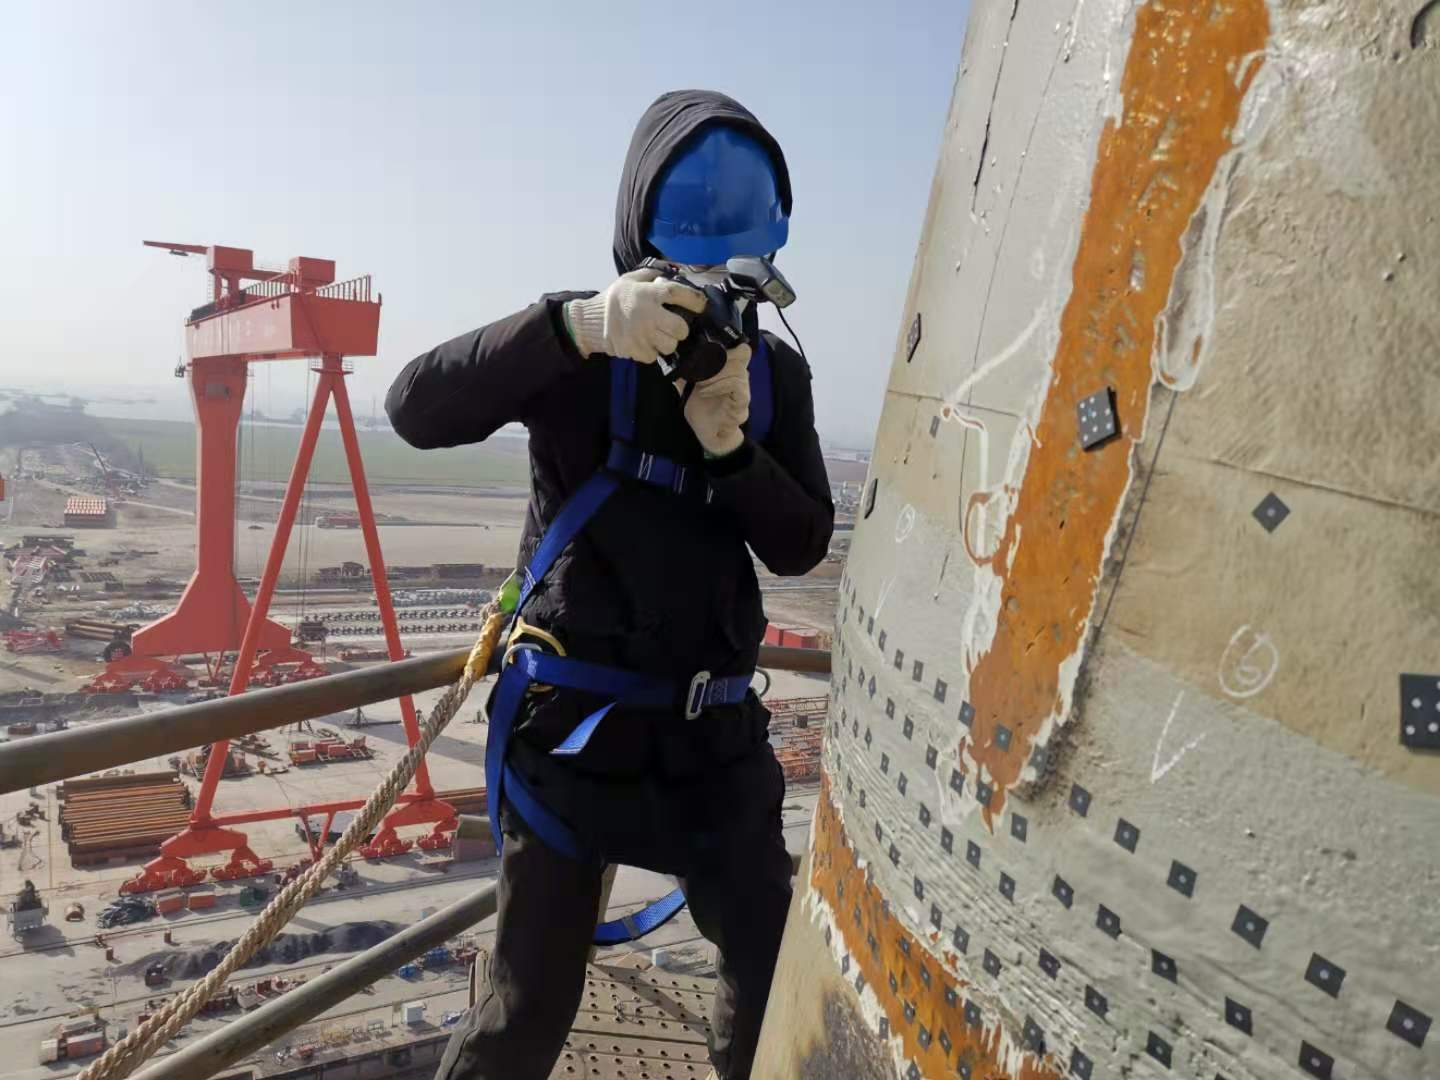
迄今为止,DACS-PM工业摄影测量系统已被广泛用于航空、航天、通信、造船、重工业、水利水电、汽车工业等多个工业领域。
性能特点
高精度:系统的测量精度可达1/200000,能够满足各类大尺寸工业产品外形检测对精度的需求
自动化:系统自动化水平高,全部测量过程仅需一名测量人员即可完成
速度快:一次测量即可获取成千上万个点的三维坐标
大范围:测量范围自0.3m延伸至几百米,适用于各种尺寸产品的检测
非接触:系统采用光学非接触测量方式,在处理柔性结构的被测工件方面具备无可比拟的优势
超便捷:整套测量系统可装入一个旅行箱,仅由一名测量人员即可携带至任何测量现场。系统的环境适应能力强,可在真空、有毒、高低温等各类环境下完成测量,也能在极为狭小的空间内实现高精度测量
检测要求
1.被测对象为圆管状构件,其长度约为6m、直径约为3.2m;
2.需检测圆管端口、端尾以及沿长度方向3m位置处的圆度与圆心偏移量。
现场勘探
该构件被安放在车间内的滚轮架上,滚轮架能够以匀速旋转,现场视野较为开阔,且周边不存在强烈震动。
编码点及单点布设要求
现场施工人员需提前划出零位基准线以及距端口等距的圆周线;随后由三名施工人员负责贴取单点与编码点,其中单点之间的间距约为500mm,编码点的布设间距为1m×1m,随圆管旋转同步贴取待测点。
3.2 现场测量
在点位贴取完成之后,启动滚轮架装置,拍摄距离约为4m,按正常步速随着滚轮架转动来回循环拍摄。一共拍摄约150张照片,测量耗时10分钟。旋转一整圈完成测量后,收取编码点,同时将滚轮架装置停止。
测量注意事项
施工人员须确保划线及贴点的准确性优于1mm
构件在自身转动过程中不能发生形变
编码点应均匀布设,测量期间须保持拍照角度垂直入射。
测量结果数据处理
将拍摄所得的多幅数字图像导入电脑中的系统软件,依次执行图像预处理、标志识别、图像匹配、空间三坐标交会与光束平差,最终得到待测点的三维坐标。上图所展示的是平差处理后的空间点位信息,其中红色代表相机位置,绿色直线则表示某一单点由不同角度的相机投射出的光束;可输出TXT文本格式的三维坐标点集,整个过程的数据处理时间约为5分钟。
效率及精度评定
下图反映的是数据处理过程中平差得到的结论,可见弱点与无效点的数量均为零,3D点点位精度RMS-X优于0.022mm、RMS-Y优于0.018mm、RMS-Z亦优于0.018mm;质量因子为1.102(该值越接近1,整体数据精度越高),相机内符合均方根为0.29µm。
依托于三维坐标,可借助系统软件对各种标准形状进行拟合计算,并对形状各异的工件展开形位误差评定;利用相交、平行、投影、角度、距离等分析与计算功能,能够完成平面度、平行度、垂直度、同轴度、同心度等空间几何关系的评定。
三维模型数据分析处理
把测量数据导入分析软件,与模型进行比对分析,从而取得各点位的空间偏差量,以及各圆周的圆心、半径偏移量。
二维报表分析处理
检测过程综述
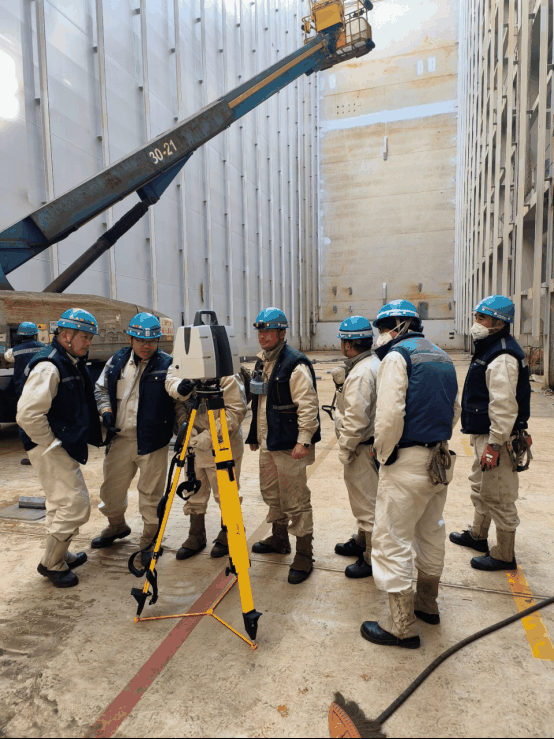
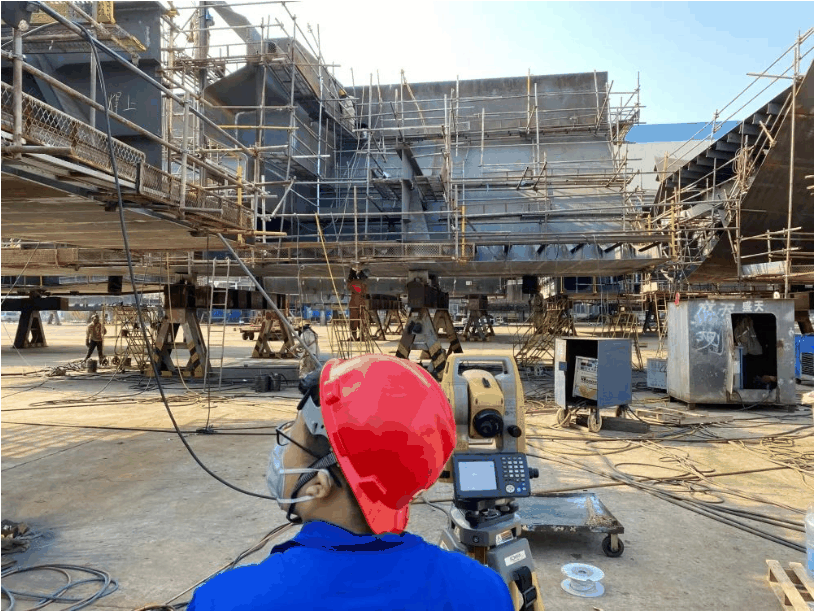
单块隧道构的长度约为10m,管口直径约为4.7m,要求对圆周进行12等分,并检测圆心偏移量及整圆圆度。传统方式通常采用全站仪检测,两人配合的总测量时间为2-3小时,点位数量约300个,精度可达1mm。
数据及报表分析处理
将测量数据导入分析软件中进行分析处理,并根据检测要求出具二维、三维报表;上图给出的是各截断面的检测结果,其中包括圆心、零位线点、90°线点的三维坐标偏离值,以及整圆等分后的半径偏离值。依据这些数据结果,可查出问题所在的位置及位置点,便于工厂进行修正与处理。
对比分析
以拉线二维、全站仪、摄影测量三种方式做对比:
- 检测效率:拉线二维3-5小时;全站仪2-3小时;摄影测量10分钟
- 检测精度:拉线二维1-2mm;全站仪1mm;摄影测量0.05mm
- 数据通用性:拉线二维无法通用;全站仪可以;摄影测量可以
- 人员安全性:拉线二维需登高作业,较危险;全站仪部分需登高作业;摄影测量无
- 作业成本:拉线二维脚手架、登高车;全站仪脚手架、登高车;摄影测量无
- 设备成本:拉线二维低;全站仪中;摄影测量高
摄影测量应用前景:航空、航天、通信、造船、重工业、水利水电、桥梁隧道
相比传统方法,近景摄影测量技术既省时又省力,而且能够实现批量化、大范围的同步动态检测,因此在该领域内取得了新的突破。
总结
工业测量检测始终是工业生产中一个不可或缺的环节。随着工业技术的持续进步与发展,产品质量控制也被提出了越来越高的要求。近景摄影测量从根本上改变了传统常规的测量方式,借助这种非接触手段所建立的工业检测系统,在精度、可靠性、灵活性、自动化程度及实时性等方面都展现出更大的优越性,足以较好地满足高精度工业检测的需求。